金属零件装置与机械零部件加工 从基础工艺到精密制造
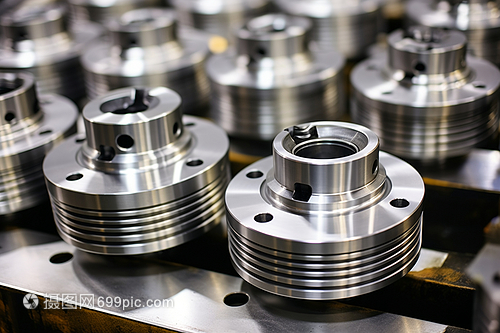
在现代工业体系中,金属零件装置与机械零部件加工是支撑从汽车、航空航天到消费电子等几乎所有制造业的基石。无论是简单的紧固件,还是复杂的发动机叶片,其性能、寿命和可靠性都直接取决于加工工艺的水平。本文将从材料选择、核心加工方法、典型装置应用以及质量控制四个方面,系统梳理这一领域的关键知识。
一、金属零件装置的范畴与材料选择
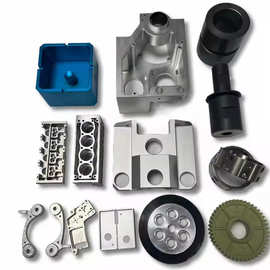
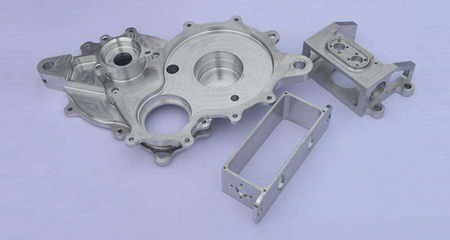
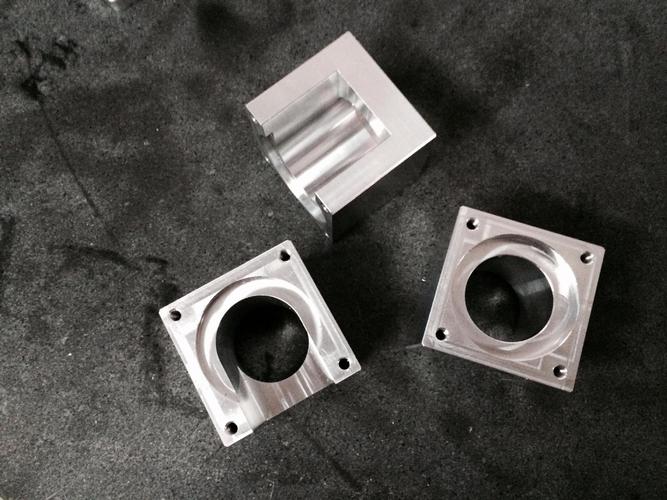
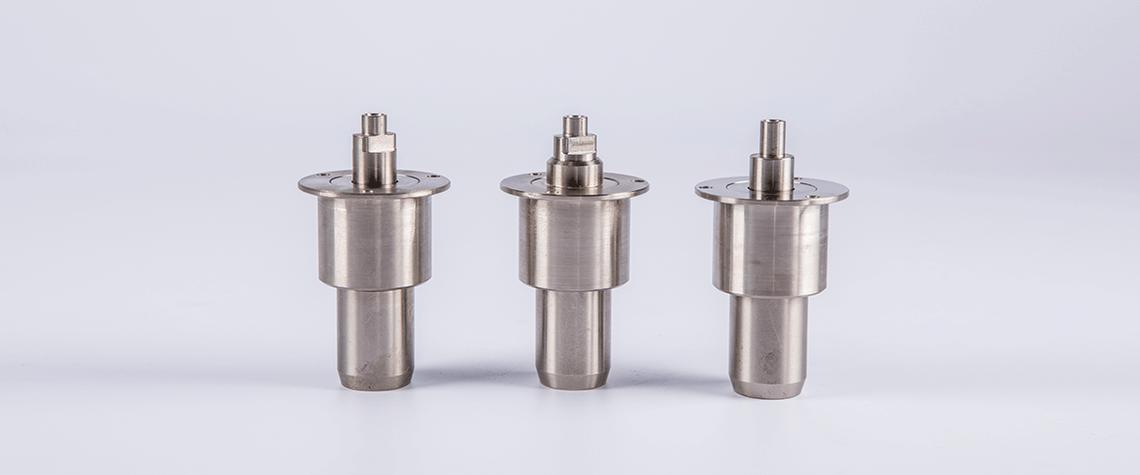
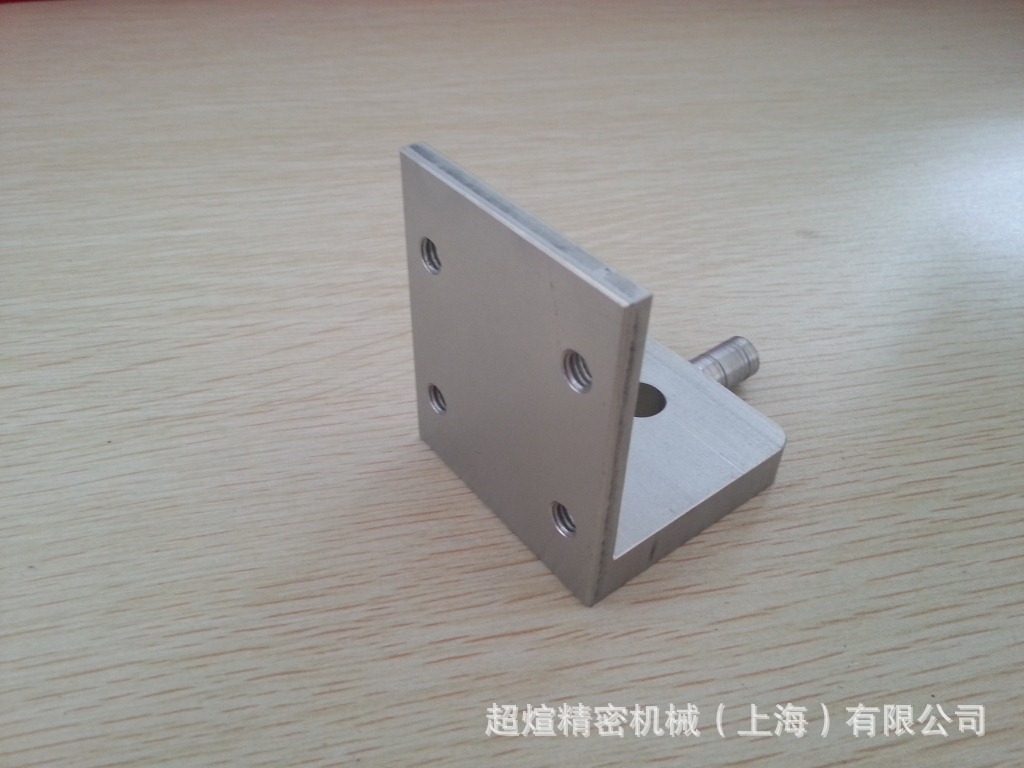
所谓“金属零件装置”,既包括最终产品中承担特定功能的独立金属部件(如齿轮、轴、壳体、连接件),也涵盖用于将多个零件组装成完整机械的装置系统(如轴承座、导轨、夹具及传动机构)。不同应用场景对材料的要求差异显著:
- 碳钢与合金钢:强度高、成本低,广泛用于结构件、轴类和齿轮。
- 不锈钢:耐腐蚀,适用于食品机械、医疗设备和户外装置。
- 铝合金:密度小、导热好,常用于航空航天和轻量化汽车零件。
- 铜合金:导电导热优异,多用于电气连接件和耐磨衬套。
- 钛合金与高温合金:用于航空发动机、医疗植入物等高端领域,但加工难度大。
正确选材需综合考虑载荷、工作温度、腐蚀环境、重量限制及可加工性。
二、机械零部件加工的核心方法
机械零部件加工本质上是通过去除材料或改变材料形状来获得所需几何精度和表面质量。主要方法可分为以下几类:
- 减材加工
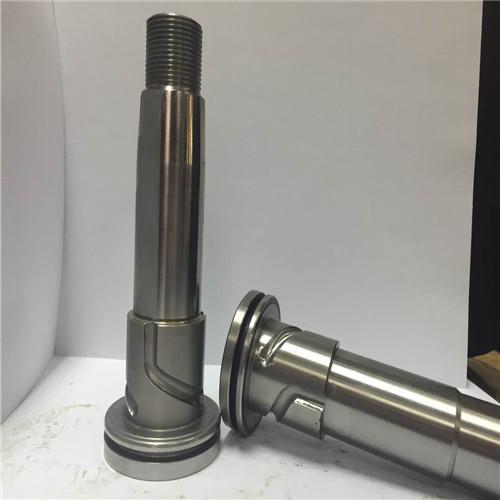
- 车削:用于加工轴、盘、套类回转体零件,可完成外圆、端面、螺纹等。
- 铣削:适合平面、沟槽、齿轮及复杂曲面,包括立铣、端铣和数控铣。
- 钻削与镗削:用于孔加工,镗削可提高孔径精度和位置精度。
- 磨削:作为精加工手段,可获得高尺寸精度(IT5~IT7)和低表面粗糙度(Ra 0.1~0.8μm)。
2. 增材加工
包括激光粉末床熔融、电子束熔融和定向能量沉积等金属3D打印技术,适合形状复杂、小批量或轻量化零件,如拓扑优化支架和定制植入物。
- 成形加工
- 铸造:生产形状复杂的毛坯,成本低但精度有限。
- 锻造:提高材料致密度和力学性能,用于齿轮、连杆、曲轴等。
- 冲压与折弯:高效生产板金件,如外壳、支架。
4. 特种加工
电火花加工、线切割、激光切割和电解加工,适用于高硬度、高韧性或微细结构零件。
三、典型金属零件装置及其加工要点
不同装置的加工重点各异,以下列举几类代表性零件:
- 齿轮与传动装置:需保证齿形精度、齿向精度和热处理后变形控制,常采用滚齿、插齿、磨齿工艺。
- 轴承座与轴系:要求同轴度、垂直度和配合公差,通常先车削后镗削或磨削。
- 液压/气动阀体:内部交叉孔多,需保证孔系位置精度和清洁度,常用加工中心配合高压去毛刺。
- 紧固与连接装置:螺栓、螺母、铆钉等以冷镦、搓丝为主,强调大批量一致性和疲劳强度。
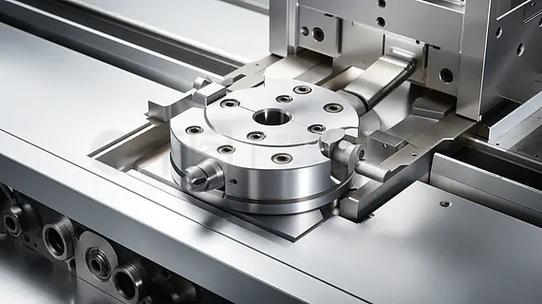
- 精密夹具与定位装置:用于装配和检测,要求高刚性、耐磨性和重复定位精度。
四、质量控制与精度保障
机械零部件加工的质量控制贯穿全过程:
- 尺寸与几何公差:使用卡尺、千分尺、三坐标测量机和影像仪检测。
- 表面完整性:包括粗糙度、残余应力和微观裂纹,磨削和抛光可改善,但需避免烧伤。
- 材料性能验证:硬度、金相组织和无损探伤(如磁粉、超声)。
- 工艺稳定性:通过SPC统计过程控制、刀具寿命管理和机床热变形补偿来保证批次一致性。
- 装配验证:对金属零件装置进行功能测试,如运转噪声、密封性和耐压试验。
##
金属零件装置与机械零部件加工是一门融合材料科学、机械工程和精密测量的综合技术。随着数控机床、五轴联动、增材制造和工业机器人的普及,加工正朝着高精度、高效率、柔性化和智能化方向快速发展。掌握核心工艺并建立完善的质量体系,才能在竞争激烈的制造业中制造出可靠、耐久的金属零件与装置。