工程机械零部件机械加工 核心工艺与发展趋势
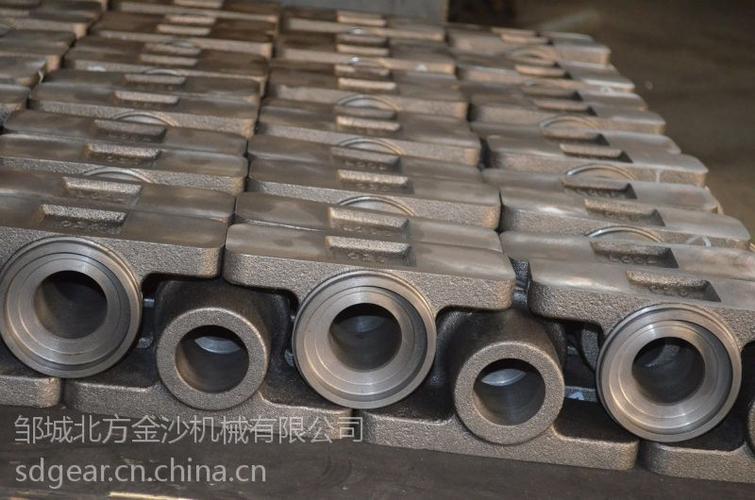
工程机械零部件机械加工是装备制造业的基础环节,其精度、效率和可靠性直接影响工程机械整机的性能与寿命。从挖掘机的液压阀块到起重机的回转支承,从推土机的传动齿轮到混凝土泵车的耐磨板,几乎所有关键部件都需要经过一系列精密的机械加工工序才能达到设计要求。
一、工程机械零部件的加工特点
工程机械种类繁多,工作环境恶劣,对零部件提出了高强度、高耐磨、高抗疲劳等严苛要求。因此,其机械加工具有以下显著特点:
- 大型化与重型化:许多零部件尺寸大、重量重,如大型齿轮、传动轴、机架等,需要重型机床和专用工装夹具。
- 材料难加工:常用材料包括高强度合金钢、高锰钢、耐磨铸铁等,切削加工性差,刀具磨损快。
- 精度要求高:液压系统零部件、发动机曲轴、齿轮副等关键配合面,尺寸公差和形位公差常需控制在微米级。
- 批量与定制并存:标准件如螺栓、销轴批量大,适合自动化生产线;而结构件、大部件多为小批量定制,需要柔性加工能力。
二、主要机械加工工艺
根据零件形状和精度要求,工程机械零部件加工通常涉及以下工艺:
- 车削加工:用于加工轴类、盘套类、套筒类零件,如液压缸活塞杆、传动轴、轴承座等的外圆、端面、螺纹和沟槽。数控车床和车削中心可实现多工序复合加工。
- 铣削加工:用于加工平面、沟槽、齿形、曲面等,如箱体结合面、齿轮齿廓、花键轴。加工中心配合多轴联动可完成复杂型面加工。
- 镗削加工:主要用于大孔径、高精度孔系的加工,如工程机械变速箱壳体、发动机缸体,可保证孔的尺寸精度和位置精度。
- 钻削与铰削:用于各类螺栓孔、油道孔的加工。钻削效率高,铰削用于提高孔的精度和表面质量。
- 磨削加工:作为精加工手段,用于提高表面硬度和尺寸精度,如曲轴主轴颈、凸轮轴、液压阀芯的最终加工。
- 齿轮加工:专门工艺包括滚齿、插齿、剃齿、磨齿等,用于加工变速箱齿轮、驱动桥齿轮。
- 拉削加工:主要用于大批量生产中加工内孔花键、键槽、平面等,效率高、精度稳定。
为改善材料性能,常需在加工前进行热处理(如调质、正火),在加工后进行表面处理(如渗碳淬火、氮化、镀铬)。
三、关键加工技术与发展趋势
随着工程机械向智能化、绿色化发展,零部件机械加工技术也在不断升级:
- 高速切削与高效加工:采用高速主轴、快速进给和高压冷却,显著缩短加工时间,减少刀具磨损,提高表面质量。
- 干式切削与微量润滑:减少切削液使用,降低环境污染,适应绿色制造要求。
- 复合加工与车铣复合:在一台机床上完成车、铣、钻、镗等多工序,减少装夹次数,提高加工精度和效率。
- 数字化与智能化:应用CAD/CAM、在线检测、自适应控制、数字孪生等技术,实现加工过程仿真、监控与优化。
- 柔性制造系统(FMS):针对多品种、小批量零件,通过自动化物流和机床组合,快速响应市场变化。
- 增材制造与复合成形:对于复杂结构件,采用3D打印制造毛坯,再结合传统机械加工,缩短周期、降低成本。
四、加工质量控制要点
为保证工程机械零部件的可靠性,加工过程中需重点控制:
- 基准统一:严格执行工艺规程,保证定位基准、测量基准与设计基准一致,减少累积误差。
- 刀具管理:根据材料特性合理选用刀具材质和几何参数,建立刀具寿命管理系统。
- 冷却与排屑:优化冷却方式和排屑路径,防止热变形和表面划伤。
- 在机测量与补偿:利用测头对关键尺寸进行在机检测,及时修正加工参数。
- 表面完整性:控制表面粗糙度、残余应力、白层等,提高疲劳寿命和耐腐蚀性。
工程机械零部件机械加工是融合材料、工艺、装备与信息技术的综合性领域。面对日益严格的性能要求和激烈的市场竞争,制造企业应不断优化工艺、引入先进设备与管理系统,通过精密化、高效化、智能化加工,为工程机械主机提供更可靠、更耐用的核心零部件,推动整个行业高质量发展。
最新产品
金属加工零件与机械零部件加工 从基础工艺到精密制造的核心解析
沿着运河看发展丨从大商埠到大都会 '两河明珠'聊城的高质量发展之变
好服务换来好答卷 开发区管委会以优质服务赋能机械零部件加工产业高质量发展
精密驱动,链动未来 工业精密机械零部件加工与供应服务全解析
金属齿轮加工采购指南 价格、厂家与产品要点解析——以青岛永康机械厂为例
浙江中小型汽车零部件外协加工指南 如何甄选可靠的机械零部件加工伙伴
三十载匠心铸就 清远新联专注机械零部件与装饰品件加工
五金店数字化整合与机械零部件加工 怡合达模式的可行性分析
机械零部件加工 承接各类精密加工业务,欢迎咨询13395329951
带上图纸来瑞影鑫 河北机加工与模具铸造的实力之选