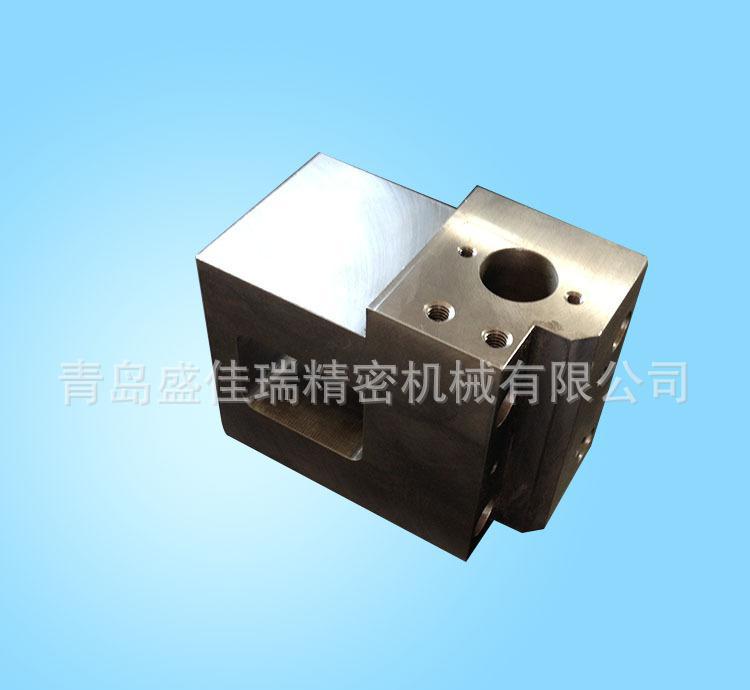
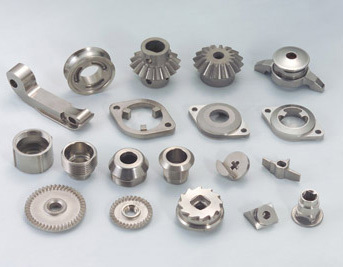
铜件数控车床加工 精度、效率与工艺优化指南
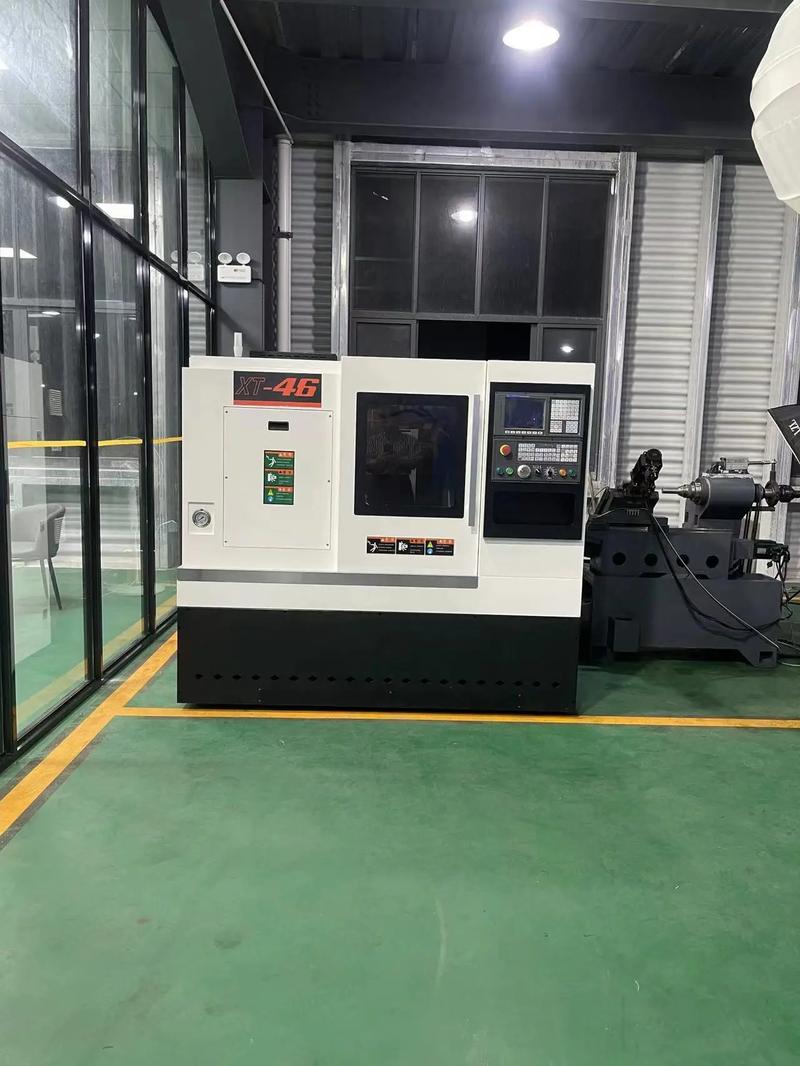
在机械加工领域,铜件因其优异的导电性、导热性和耐腐蚀性,被广泛应用于汽车零部件、电子配件和精密机械中。铜材质的软、粘、易变形特性,给数控车床加工带来了独特的挑战。本文将围绕铜件加工的工艺要点、常见问题及解决方案展开,帮助您提升加工质量与效率。\n\n一、铜件数控车床加工的三大难点\n1. 切削粘刀:铜的塑性大,切削时易产生积屑瘤,导致表面粗糙度恶化。\n2. 刀具磨损快:铜对刀具的化学亲和力强,尤其在高速切削时。\n3. 工件变形:薄壁铜件在夹紧力和切削力作用下容易发生椭圆变形。\n\n二、刀具选择:从材料到几何角度\n- 材料优选:金刚石涂层(PCD)刀具是铜件加工的首选,其次是用高速钢刀具并进行镀钛处理。PCD刀具寿命可提高5~10倍。\n- 几何参数:采用大前角(15°~25°)、大后角(12°~15°)和较小主偏角(≤60°),以降低切削力。卷屑槽需浅而宽,避免切屑堵塞。\n- 刃口钝化:精加工时需对刃口进行钝化处理,消除微观锯齿。\n\n三、切削参数配合逻辑\n举例:加工黄铜H62,直径φ20mm,使用PCD刀片(刀尖圆弧R0.4mm):\n- 粗车(单边余量1.5mm):线速度180~250m/min,进给0.15~0.3mm/r,背吃刀量1~1.5mm;\n- 精车(余量0.2mm):线速度250~350m/min,进给0.05~0.1mm/r,背吃刀量0.1~0.2mm;\n- 使用乳化液充分冷却,并加入极压添加剂,抑制积屑瘤。\n注意:紫铜与铍铜的线速度需降低30%以上,或改用油性切削液。\n\n四、夹紧与形变控制\n- 薄壁铜件采用内撑式夹具或径向多点夹紧的软爪;\n- 分序加工:先粗车一端,再精车另一端,内外圆同步逐步完成;\n- 高速精车时使用空气涡流冷却,避免热变形伸长。\n\n五、汽车零部件案例:铜接线端子车削\n零件为纯铜T2接线端子外圆,要求Ra0.8μm,多台阶同心度0.05mm,批量5000件/月。原工艺使用普通高速钢刀,一次换刀仅加工80件。优化方案:改用PCD刀具,采用锋刃径向进刀,设定线速度220m/min、进给0.08mm/r,配合差压式夹紧座。结果:模具寿命≥600件/刀,加工效率从每分钟15件提升至28件,圆跳动稳定在0.03mm以内。\n\n六、常见缺陷诊断树\n- 表面有毛刺 → 提高线速度若干度至400m/min,或加大锋角避免挤裂;\n- 切削声音尖锐/振动 → 换用刚性更好的切断/外圆刀杆,降低背吃吃刀量;\n- 排屑困难 → 加大前角至30°,使用带内冷刀柄,改用MQL液化微量润滑。\n\n七、数字化与展望:稳定、干净、智能\n今天的铜件加工不再是“一夹一车”的粗放模式。通过数控车床搭载专利断屑探测、高压冷却以及实时参数组优选,公差可稳定做到IT5~IT6级、Ra0.2~0.4μm。未来机床可实现逐序自动调节切削在能耗下的适应性目标。\n\n若您关注配件加工、机械零部件升级场景,不妨优先选择PCD刀具路径和集中排屑收集装置。欢迎留下切屑图片或参数,我们可以持续推进整套定制方案的协同案例。\n\n#公众号信息栏\n主营:机械加工 | 配件加工 | 数控车床拉铜生产线 | CNC万用车防震切端子\n工程师联系方式:13588100385\n以标求确,量硬全佳。长期为喷油器、石墨漏斗制造工程师供应夹具。
最新产品